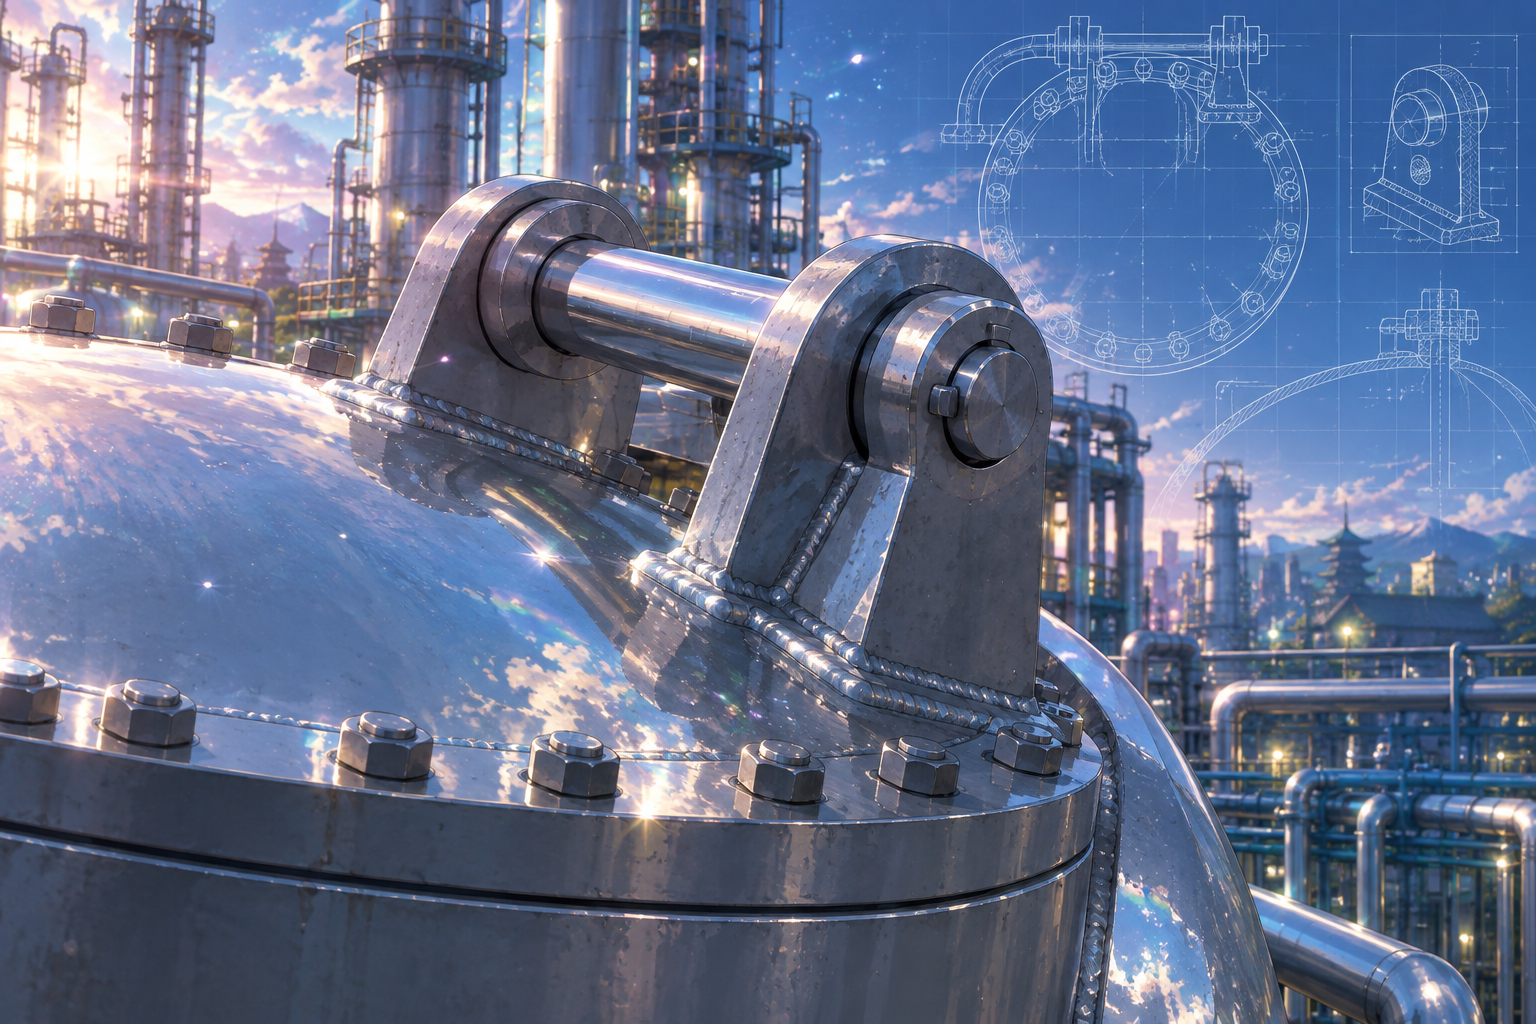

在化工压力容器与反应分离装备中,人孔(Manhole)是工艺检修、催化剂与填料装卸以及内部检测的关键出入通道。对于大通径重型平盖或带防腐衬里的盲板法兰,手动搬运无法实施,必须配置精密的人孔回转铰链机构(Manhole Hinge Component)。铰链组件不仅要平稳承受盲板在水平旋转过程中的巨大悬臂翻转弯矩与重力载荷,其与受压封头薄壁壳体的焊接接头更承受着反复操作产生的动态撕裂应力与疲劳载荷。本文结合 ASME BPVC 2025 最新版规范,深度解构压力容器人孔铰链机构的受力平衡机理、双剪切支撑轴耳设计、细长转轴抗弯挠度控制及非受压附件角接焊缝规范。
一、 人孔铰链机构关键受力状态与力学机理
典型受压容器人孔铰链机构由盖轴耳(盲板侧悬臂板)、封头轴耳(壳体侧固定支座)、回转主轴及轴向限位销垫系统构成。其关键工程力学特征体现于以下四个核心维度:
1. 盲板法兰悬臂重力翻转力矩与一对推拉水平力偶平衡
在人孔盖板开启转动过程中,盲板质心偏离回转主轴中心线达数百毫米,产生高达数百牛·米((400 sim 500, ext{N}cdot ext{m}))的悬臂翻转力矩(Overturning Moment):
- 力偶转换机制:盲板侧焊接的上下两块盖轴耳与主轴配合,将重力产生的巨大倾覆力矩转化为一对相向水平作用的力偶(上耳板承受向外的拉力,下耳板承受向内的推力);
- 防止“啃密封面”下垂挠度控制:若轴耳刚度不足,长期悬臂状态下将发生塑性或过量弹性下垂变形,导致盲板在回转闭合时边缘撞击碰撞突面水线,损坏密封面甚至破坏内衬防腐胶层。厚度 的大厚度耳板提供了极高的面外截面模量((I propto t^3)),将轴耳弹性挠度锁定在微米级范围内。
2. 细长回转主轴((Phi 20, ext{mm},,L = 480, ext{mm}))复合弯剪刚度机理
- 跨中受弯与剪应力:长达 (480, ext{mm}) 的实体回转轴属于细长梁受力构件。在人孔门全开状态下,盖轴耳传递的集中载荷使主轴跨中弯矩达到峰值;
- 刚度与转动灵活度平衡:采用精密冷拉磨削的优质碳素钢(如 20 号钢 / Grade 20),常温屈服极限 (R_{eL} ge 245, ext{MPa})。通过梁挠度理论核算,将跨中受弯挠度控制在 (f le 0.5, ext{mm}) 极小极限内,确保即使在承受极端冲击摆动时,转轴也不会因挠度超标而卡死于轴耳孔内。
3. 封头轴耳双剪切(Double Shear)支承与局部应力传递
壳体侧采用上下对称布置的封头轴耳,跨距分布在主轴两端,对回转轴形成标准的双剪切支承结构:
- 载荷均化:将盲板的悬臂拉推力偶有效分担至封头壳体外表面的两个独立局部区域;
- 消除局部高应力集中:轴耳采用大圆弧倒角与加长焊脚,使集中弯曲载荷顺畅发散流入曲面受压薄壁封头,防止薄壁壳体失稳或产生局部二次高弯曲应力。
4. 轴端防脱开与低摩擦垫圈限位系统
轴端配置开口销(如 (6.3 imes 40, ext{mm}))与专用耐磨碳钢平垫圈(硬度 100HV):
- 防止自锁切断:垫圈将开口销与旋转轴耳端面完全隔离,避免频繁旋转引起的直接摩擦剪切破坏;
- 防止震脱:开口销尾部双向反向弯折大于 ,在设备运行时承受外部环境振动与管系脉动下维持绝对机械锁紧防脱。
二、 2025 版 ASME BPVC 核心条款设计与合规边界
依据 ASME BPVC 2025 最新版规范体系,人孔铰链组件作为直接组焊在受压壳体上的非受压附件(Non-Pressure Parts Attachment),需严格符合以下条款要求:
1. 外部机械附件载荷与受力校核:UG-22 与 UG-55
- 强制设计载荷组合(UG-22(a)/(e)):
规范明确要求压力容器受力分析必须计入所有附件(包括人孔吊具、铰链机构、管道支架等)引起的自重、偏心翻转弯矩及操作冲击动载荷;
- 非受压附件应力评定(UG-55(a)):
铰链轴耳等非受压承力构件,在设计悬臂极限状态下其弯曲主应力不得超过材料许用应力((sigma_b le 1.5 S)),截面平均剪切应力不得超过许用剪切极限(( au le 0.55 S))。
2. 封头附着角焊缝构造与壳体避让准则:UW-15 与 UG-82
- 角焊缝喉部抗剪校核(UW-15(c) / Figure UW-13.2):
封头轴耳与受压封头连接焊缝必须符合 2025 版 Figure UW-13.2 构造草图要求,采用连续双面角焊缝。焊脚高度取 (焊脚不小于 (8 sim 10, ext{mm})),并在耳板端部实施全包角施焊,严禁端部留有弧坑未焊满;
- 受压焊缝安全避让(UG-82):
轴耳角焊缝边缘与封头主受压对接焊缝及边缘热影响区必须保持至少 或 (50, ext{mm}) 以上的退让安全间距,防止多轴向焊接残余应力叠加。
3. 材料公制力学性能与许用应力:Section II-D(M) Table 1A & TM-1
- 轴耳材料:
依据 2025 版 Table 1A(M),公制设计许用应力在常温下取 (S = 170, ext{MPa}),屈服极限 (R_{eL} ge 345, ext{MPa});依据 Table UCS-66 归入 Curve D,最低设计金属温度(MDMT)豁免至 (-20^circ ext{C});
- 转轴材料(优质碳钢 Grade 20 / P-No. 1 Group 1):
依据 Table 1A(M),设计许用应力 (S = 114, ext{MPa});依据 Table TM-1,公制杨氏弹性模量 (E = 2.02 imes 10^5, ext{MPa}),提供可靠的抗弯弹性刚度。
4. 大厚比异种厚度角接焊接工艺评定:Section IX QW-200 / QW-406
- 异种厚度角接 WPS 评定(QW-200 / QW-250):
轴耳厚度((20, ext{mm}))与封头薄壁((8 sim 10, ext{mm}))厚度比超过 ,接头拘束度极大。WPS 必须由覆盖厚薄板组焊的 PQR 评定支持,母材分类归入 P-No. 1 体系;
- 局部预热与低氢控制(QW-404 / QW-406):
选用 AWS A5.1 E7018 低氢碱性焊条,对 厚耳板组焊区域执行不低于 (100^circ ext{C}) 的局部预热,减缓近缝区冷却速度,防止马氏体脆化冷裂纹。
5. 封头贴壁角焊缝无损检测:Section V Article 7 MT
依据 ASME Section V Article 7,采用便携式交流电磁轭(提升力 (ge 4.5, ext{kg}))对封头轴耳与受压壳体连接角焊缝及周围 区域执行 100% 湿法磁粉探伤(MT)。验收依据 Section VIII-1 Mandatory Appendix 6,严禁存在任何微观冷裂纹、咬边或未熔合缺陷,确保承受开门交变疲劳时无应力开裂隐患。
三、 2025 最新版 ASME BPVC 引用条款与标准页码追溯
为保证工程设计审核、制造质量评定与受权检验师(AI)现场监检的权威可追溯性,下表完整列出本工程分析引用的 2025 最新版官方正版规范具体条款与页码出处:
| 规范卷册名称 | 2025版条款编号 | 条款主题与工程管辖范围 | 官方正版标准页码 |
|---|---|---|---|
| ASME BPVC Section VIII, Div 1 | UG-22(a)/(e) | 压力容器设计载荷组合:附件自重、操作力矩与机械悬臂载荷规定 | Page 18 |
| ASME BPVC Section VIII, Div 1 | UG-55(a) | 非受压附件支耳与支撑结构应力校核及许用应力限制准则 | Page 62 |
| ASME BPVC Section VIII, Div 1 | UW-15(c) | 非受压附件与受压壳体连接角焊缝喉厚抗剪强度计算公式 | Page 142 |
| ASME BPVC Section VIII, Div 1 | Figure UW-13.2 | 受压壳体与外部非受压附件组焊角接允许构造草图及最小焊脚尺寸 | Page 138 – 140 |
| ASME BPVC Section VIII, Div 1 | UG-82 | 附件焊缝与受压壳体主焊缝避让距离及开孔周边焊接限制 | Page 84 |
| ASME BPVC Section VIII, Div 1 | UCS-66 | 碳素钢与低合金钢受压构件及附件最低设计金属温度(MDMT)冲击豁免 | Page 180 – 188 |
| ASME BPVC Section VIII, Div 1 | Mandatory Appendix 6 | 附件与壳体焊接接头表面磁粉检测(MT)合格验收标准(严禁裂纹) | Page 428 |
| ASME BPVC Section VIII, Div 1 | Mandatory Appendix 8 | 非铁磁性部位或机加工表面液体渗透检测(PT)合格验收等级规定 | Page 434 |
| ASME BPVC Section II, Part D (M) | Table 1A (Metric) | SA-GB713 钢板与 20号碳素钢公制设计许用应力数值表 | Page 16 – 18 |
| ASME BPVC Section II, Part D (M) | Table TM-1 (Metric) | 碳素钢与低合金钢公制杨氏弹性模量(E)数值表 | Page 738 |
| ASME BPVC Section II, Part D (M) | Table Y-1 (Metric) | 承压金属材料屈服强度(Sy)随温度变化常数表 | Page 642 |
| ASME BPVC Section IX | QW-200 / QW-250 | 焊接工艺规程(WPS)与工艺评定记录(PQR)通用编制准则 | Page 12 – 16 |
| ASME BPVC Section IX | QW-403 & QW-424.1 | P-No. 1 碳素钢低合金钢焊接工艺评定母材覆盖范围与替代规则 | Page 60, Page 76 |
| ASME BPVC Section IX | QW-406 (Preheat) | 大厚比异种厚度角接构件局部预热与层间温度控制要求 | Page 68 |
| ASME BPVC Section V | Article 7 (T-750) | 铁磁性受力构件磁粉检测(MT)便携式交流电磁轭探伤技术要求与灵敏度校验 | Page 146 – 149 |
| ASME BPVC Section V | Article 7 (T-770) | 磁粉探伤设备提升力校验、试片验证与正交磁化扫查规程 | Page 150 – 152 |
—— 本文系化工与压力容器工程实战专栏技术解析,条款与数据严格追溯自 ASME BPVC 2025 最新版正版规范。