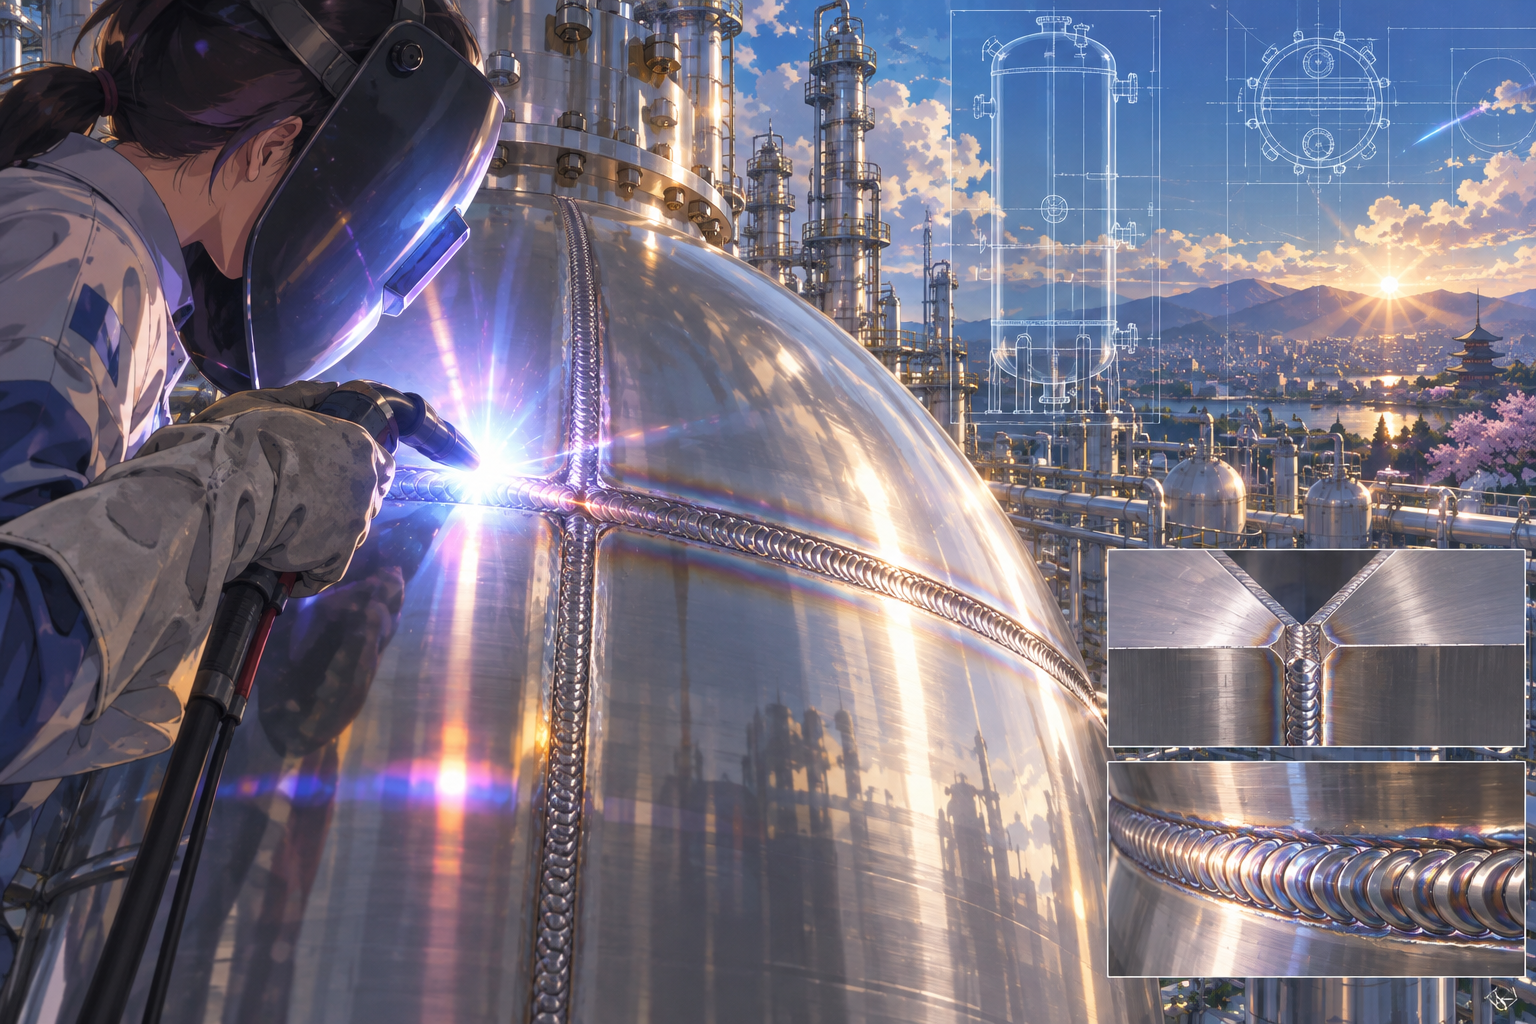

在化工压力容器与多相分离装置的制造过程中,受压焊接接头的坡口型式、组对错边量控制、接管角焊缝熔透深度以及附件垫板防热裂纹构造,是决定设备承载寿命与耐蚀安全的核心。卧式筒体纵环焊缝(Category AB)选用 钝边 V 形坡口,接管角接接头(Category D)内配补强垫板,鞍座垫板跨越筒体环缝处设 半圆通气避让槽。本文结合 ASME BPVC 2025 最新版规范,深度解构受压对接接头坡口成型、插入式接管抗剪切计算、跨缝避让防应力叠加机理及无损检测标准。
一、 核心焊接结构与工程力学机理
典型受压卧式容器其受压接头与详图节点的工程力学特征体现于以下四个关键维度:
1. A、B 类受压对接接头 V 形坡口与装配错边量(UW-33)控制
筒体纵缝(Category A)与环缝(Category B)采用单面 钝边坡口,根部间隙 1.0 至 ,钝边 1.0 至 :
- 错边量与偏弯二次应力控制:依据 ASME VIII-1 UW-33 Table UW-33 规定,壁厚 的纵环向对接焊缝最大允许装配错边量不得超过壁厚的 14。本工程装配控制在 ≤ ,彻底消除了内压薄膜拉应力在错边截面诱发的面外二次弯曲偏载;
- GTAW 充氩打底保障耐蚀性:采用氩弧焊(GTAW)配合背面通高纯氩气打底,控制氧含量低于 50 ppm,消除背面焊缝高温氧化结渣,保障奥氏体不锈钢耐晶间腐蚀性能。
2. Category D 插入式接管内外双面全角焊抗剪切承载机理(UW-15)
- 有效喉厚抗剪计算:接管穿过圆筒壁板,内侧连续角焊,外侧与补强圈双面贴角焊;
- 剪应力核算:依据 UW-15(c) 校核接管承受流体振动冲击与相连管系外推力矩下的合成剪应力,外侧焊脚高度满足 tc ≥ n 且不小于 ,剪切应力严格控制在 τ ≤ 0.55S以内。
3. 鞍座垫板跨缝 半圆通气避让槽消除应力叠加机制
鞍座贴壁垫板在跨越筒体环向主受压对接焊缝处,机械铣削 半圆避让豁口:
- 切断三向应力束缚:主受压环缝处于自由变形状态,避免垫板角焊缝与环缝垂直交叉施焊形成三向复杂拉应力集中;
- M10 信号检漏孔:垫板边缘开设 M10 螺孔,防止设备升温运行或水试时密闭腔隙憋压,并作为环焊缝微量渗漏的指示通道。
4. 内部内伸插入管 20- 多孔均流防冲刷与 防虹吸机理
长达 悬臂插入管底部封闭,周向均布开设 20 处 分布孔,出流总面积大于管径截面 50%,将高速单股集中射流动量转化为径向缓流,消除流体诱发振动并稳定沉降界面;管壁上部 通气孔切断停机虹吸倒流。
二、 2025 版 ASME BPVC 核心条款设计与检验合规
1. 受压焊缝类别与接头系数:UW-3、UW-11 与 UW-12
- 接头类别(UW-3):纵向拼焊缝归入 Category A 接头,环向组对焊缝归入 Category B 接头,接管相接处归入 Category D 接头;
- 射线透照与接头系数(UW-11 & UW-12):封头对接焊缝执行 100% 射线透照(RT,接头系数 E = 1.0);筒体中间环向焊缝执行局部抽查(UW-52 Spot RT 规则,接头系数 E = 0.85)。
2. 接管角接接头构造标准:Figure UW-16.1 与 UW-15
- 依据 2025 版 Figure UW-16.1 sketch (a)/(b),核查接管与补强圈角接焊缝喉厚尺寸与熔透深度,确保焊接强度满足全负荷工况要求。
3. 焊接工艺规程(WPS)与充氩保护:Section IX QW-200 / QW-408
- P-No. 8 评定覆盖(QW-424.1):评定合格的 对接 PQR 覆盖 5 至 生产母材;
- 保护气体重要变数(QW-408.8):GTAW 背面充氩保护气体的删除或流速变化为重要变数,施焊必须采用纯度 ≥ 99.99% 的高纯氩气;
- 层间温度控制(QW-406):层间温度严格限制在 ≤ ,杜绝大线能量摆动,防止不锈钢母材在 至 敏化温区产生晶间贫铬。
4. 射线透照(RT)与液体渗透(PT):Section V Article 2 与 Article 6
- 射线照相检测(RT):A、B 类主焊缝执行 Article 2 射线探伤,依据 Table T-276 选用线型像质计,底片黑度控制在 1.8 至 4.0 之间,验收执行 UW-51 与附录 4 零裂纹标准;
- 液体渗透探伤(PT):接管角焊缝与垫板全角焊缝执行 Article 6 液体渗透探伤,药剂氯氟残留受控于 200 ppm 以内,验收执行 Mandatory Appendix 8 零开口缺陷准则。
三、 2025 最新版 ASME BPVC 引用条款与标准页码追溯
| 规范卷册名称 | 2025版条款编号 | 条款主题与工程管辖范围 | 官方正版标准页码 |
|---|---|---|---|
| ASME BPVC Section VIII, Div 1 | UW-3 | A 类纵缝、B 类环缝与 D 类接管焊接接头类别分类体系 | Page 132 |
| ASME BPVC Section VIII, Div 1 | Table UW-33 | 纵环对接接头最大装配对齐错边量公差控制标准表 | Page 150 |
| ASME BPVC Section VIII, Div 1 | UW-35 | 受压对接焊缝余高限值与焊趾咬边深度检验评定规程 | Page 152 |
| ASME BPVC Section VIII, Div 1 | Figure UW-16.1 | Category D 插入式接管与补强圈全熔透角接构造标准草图 | Page 144 – 146 |
| ASME BPVC Section VIII, Div 1 | UW-15(c) | 接管与补强圈连接角焊缝有效喉厚抗剪切强度计算公式 | Page 142 |
| ASME BPVC Section VIII, Div 1 | UG-82 | 附件与垫板跨越主焊缝避让间距及开孔周边焊接限制规程 | Page 84 |
| ASME BPVC Section VIII, Div 1 | UHA-51 | 奥氏体不锈钢最低设计金属温度冲击试验豁免规定 | Page 224 – 232 |
| ASME BPVC Section VIII, Div 1 | Mandatory Appendix 8 | 液体渗透检测(PT)表面微裂纹零容忍验收判定等级与规则 | Page 434 |
| ASME BPVC Section II, Part D (M) | Table 1A (Metric) | (304L) 奥氏体不锈钢板与无缝钢管公制设计许用应力表 | Page 92 – 96 |
| ASME BPVC Section IX | QW-200 / QW-250 | 焊接工艺规程(WPS)与工艺评定记录(PQR)编制准则 | Page 12 – 16 |
| ASME BPVC Section IX | QW-404 / QW-408 | EL 焊材选型与 TIG 背面充氩保护气体重要变数管理 | Page 62 – 70 |
| ASME BPVC Section IX | QW-406 (Preheat) | 奥氏体不锈钢焊接层间温度控制与敏化抑制要求 | Page 68 |
| ASME BPVC Section V | Article 2 (T-220270) | 纵向与环向对接焊缝射线照相技术要求与底片黑度控制标准 | Page 32 – 44 |
| ASME BPVC Section V | Article 6 (T-640650) | 非铁磁性金属液体渗透检测(PT)药剂纯度与显像观察规程 | Page 132 – 135 |
—— 本文系化工与压力容器工程实战专栏技术解析,条款与数据严格追溯自 ASME BPVC 2025 最新版正版规范。