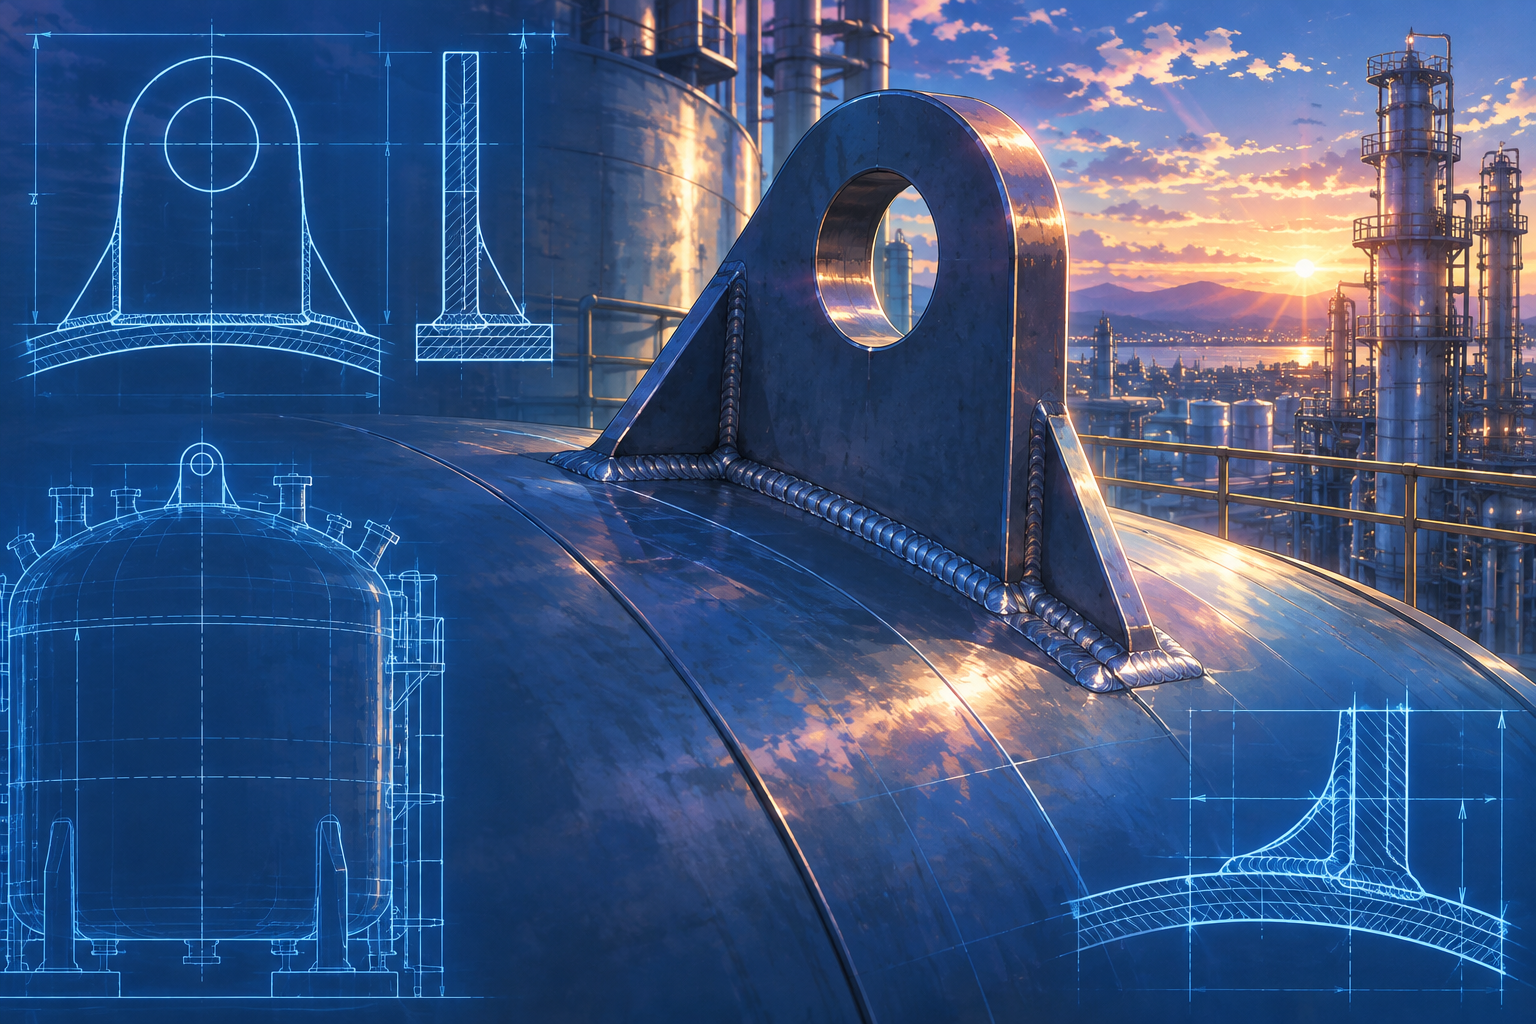

一、工程背景与重载起吊吊耳组合件受力构型特征
在大型立式多相反应器与重型化工装备的制造运输及现场安装工程中,固定于圆柱壳体外壁的重载起吊吊耳承担着整台设备出厂起升、高空回转以及由水平翻转至垂直工况的极限动态荷载。由于大吨位翻转吊装伴随剧烈的偏心弯矩与侧向动载冲击,工程上采用特厚吊板与弧形大垫板的组合焊接构型,展现出鲜明的特种力学传递特征:
- 特厚主吊板大孔径销轴局部高承压构型:起吊板厚度充沛,大直径销轴开孔提供了充足的有效投影承载接触面积,孔端留有充足净边距以抵抗冲拉撕裂;
- 弧形大面积过渡垫板的应力扩散机制:垫板内弧紧密贴合圆柱壳体外表面曲率,显著增大了外载荷向壳壁传递的有效扩散基底,将集中倾覆力矩平缓分散为壳体环向薄膜应力;
- 深坡口组合全熔透焊接接头:主吊板与垫板相交根部加工大角度组合坡口,配合深熔透组合角焊缝,形成高承载能力的强节点连接;
- 贴壳垫板焊接排气与运行泄漏检测通道:垫板外侧开设有螺纹通气试漏孔,兼具施工期释放膨胀气体与运行期微量泄漏监测双重功能。
二、2025版 ASME BPVC 核心规范条款映射与力学机理深度解读
1. 销轴孔壁局部接触承压强度与端部抗剪撕裂极限:ASME VIII-1 (2025) UG-55 与 AISC 360 J3.10
在翻转及垂直起吊全过程中,索具卸扣销轴与吊耳孔壁处于多向动态挤压接触状态:
- 销轴孔壁承压应力准则(Bearing Stress):吊耳板厚度较大,为大吨位销轴提供了充沛的投影承载面积。依据规范准则,孔壁平均局部挤压应力严格限制在材料许用承压极限 (sigma_{brg} le 1.5S) 范围内,承压安全储备极为充足;
- 端部净截面抗撕裂与受拉校核:孔心至顶部半圆外缘保持充足净边距(边距厚度比合理),有效受拉净截面积与侧向剪切破坏面模量均大幅富裕,从几何构型上彻底消除了索具偏摆冲击时吊孔拉脱劈裂的灾难性失效。
2. 壳壁局部薄膜应力加弯曲应力极限控制:ASME VIII-1 Mandatory Appendix G 与 WRC-537
吊耳在设备由水平卧态起升翻转至立态时,壳体交界处承受极大的面外径向力、环向弯矩与剪力组合:
- 弧形大面积垫板扩散机理:垫板弧长与宽度尺寸充足,依据 WRC-537(原 WRC-107)空间弹性壳体模型分析,垫板将吊耳集中力偶平缓分散至壳壁大面积区域,阻断了集中应力奇异峰值;
- 应力强度限制准则:壳体在垫板边缘的一等效应力(一次局部薄膜应力加弯曲应力)严格满足 (P_L + P_b le 1.5S) 准则,二次应力总和受控于 (3.0S) 弹性安定界限,杜绝薄壁圆筒在吊装外载荷下产生局部凹陷变形或屈曲失稳。
3. 大坡口深熔透组合焊缝剪力传递与焊喉强度:ASME VIII-1 (2025) UW-15(c) 与 UW-13.2
特厚主吊板与贴壳垫板组焊区承受翻转全行程交变剪力流:
- 部分熔透加角焊组合焊缝(PJP + Fillet):主吊板根部加工大角度坡口并预留规定钝边与装配间隙,使打底熔透截面与外侧加强角焊缝形成连续整体;
- 有效计算焊喉受剪校核:依据 UW-15(c) 焊缝剪切许用准则,合成有效计算焊喉抗剪切极限应力严格受控于 ( au le 0.55S),焊缝承载截面积大幅富裕,实现“强节点、等强度”的抗震与抗冲击连接。
4. 贴壳垫板焊接排气与服役泄漏监测信号孔:ASME VIII-1 UG-37(g) 与 UG-36(c)(3)
垫板与圆柱壳体外壁大面积紧密贴合:
- 施工期防气孔与防裂纹:垫板全周角焊过程中,贴合面夹层受热空气若无法逸散,极易引发熔池爆裂与密集气孔,通气孔道为焊接提供了瞬态气体泄放通道;
- 运行期泄漏预警信号孔(Telltale Hole):依据 UG-37(g) 准则,通气孔在全服役周期内作为穿透性泄漏指示孔,一旦内壁受压壳体产生微渗,介质可导流析出报警,杜绝盲腔积液引发严重的隐蔽腐蚀;微孔孔径远小于标准门槛值,完全契合 UG-36(c)(3) 免于补强计算。
5. 承压高强板公制设计许用应力与低温冲击韧性:Section II-D(M) Table 1A 与 UCS-66
构件材料采用公制规范体系严谨核验:
- 公制设计许用应力调取(II-D(M) Table 1A):在设计常温起吊工况下调取公制许用应力 (S),材料屈服极限与抗拉极限具备充足的力学延展裕度;
- 特厚板低温脆断防护(UCS-66):主吊板厚度较大,依据 2025 版 Figure UCS-66 评定曲线核定低温冲击豁免温度。在极端低温起吊作业时,材料需具备合格的夏比 V 型缺口冲击功指标,杜绝动载提升下诱发解理断裂。
6. 起吊高应力集中区全焊缝无损检测规程:ASME Section V Article 7 与 Section IX QW-406
全生命周期制造与安装由严密 NDE 证据链保障:
- 角焊缝 100% 磁粉检测(MT per Section V Article 7):主吊板与垫板接头及垫板全周角焊缝在焊后及耐压试验后,全长实施 100% 交流电磁轭磁粉探伤(提升力校验合格),严格执行 Section VIII-1 Mandatory Appendix 6 零缺陷判定;
- 大拘束预热温控与防冷裂纹(Section IX QW-406):特厚钢板施焊前必须保持规定预热温度,采用低氢型碱性焊材,实施焊后缓冷,彻底杜绝焊接热影响区产生淬硬冷裂纹。
三、2025版官方正版标准条款及出版页码对照
| 规范卷册编号 | 标准条款编号 (2025 Edition) | 涵盖的技术主题与力学机理 | 2025版官方正版页码 |
|---|---|---|---|
| ASME BPVC VIII-1 (2025) | UG-55 / Mandatory Appendix G | 承压设备起重翻转重载吊耳承载力、刚度核算与壳壁应力扩散准则 | Page 68, Page 418 |
| ASME BPVC VIII-1 (2025) | UW-15(c) / UW-13.2 | 组合焊缝(大坡口+大角焊)有效焊喉抗剪切计算与等强连接规范 | Page 142, Page 134 |
| ASME BPVC VIII-1 (2025) | UG-37(g) / UG-36(c)(3) | 贴合加固垫板焊缝焊接排气与泄漏信号指示孔技术要求及补强豁免 | Page 78, Page 72 |
| ASME BPVC VIII-1 (2025) | UCS-66 / Figure UCS-66 | 特厚碳钢及低合金板材 Curve D 低温夏比冲击韧性豁免评定曲线 | Page 180 – 186 |
| ASME BPVC II-D(M) (2025) | Table 1A (Metric) | 低合金承压高强钢板在常温及设计工况下公制设计许用应力指标 | Page 16 – 28 |
| ASME Section IX (2025) | QW-200 / QW-406 | 大拘束厚钢板坡口角焊 WPS 规程评定与预热温控防冷裂纹准则 | Page 12 – 16, Page 68 |
| ASME Section V (2025) | Article 7 (T-750 / T-760) | 起重吊耳高应力集中区角焊缝交流电磁轭磁粉探伤(MT)与提升力校验 | Page 156 – 164 |
| ASME Section V (2025) | Article 10 (T-1040) | 垫板螺纹信号孔直接气压气泡法检漏(Bubble Test)操作规程 | Page 198 – 202 |
| AISC 360-22 | Section J3.10 / Section J4 | 重载吊板销轴孔孔壁局部承压强度(Bearing Stress)与端部抗剪切计算 | Page 112 – 116 |